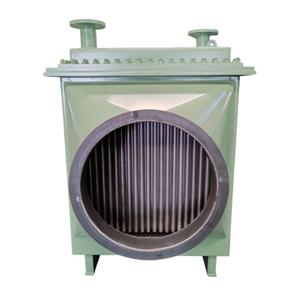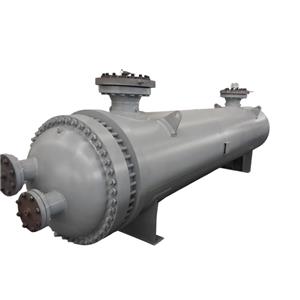
Que sont les technologies d'amélioration du transfert de chaleur des échangeurs de chaleur ? Un article pour comprendre les échangeurs de chaleur à haute efficacité.
À charge thermique égale, est-il possible de concevoir un échangeur de chaleur plus compact et plus économique ? Ce calcul est constamment effectué par les bureaux d’études et les sites industriels. L’objectif principal de l’amélioration du transfert thermique est d’accroître la capacité d’échange, de réduire la surface d’échange et de diminuer la consommation d’énergie, tout en maintenant inchangés l’écart de température du procédé et les exigences opérationnelles. Trois solutions principales existent : modifier la surface d’échange, maîtriser l’encrassement et sélectionner les matériaux.
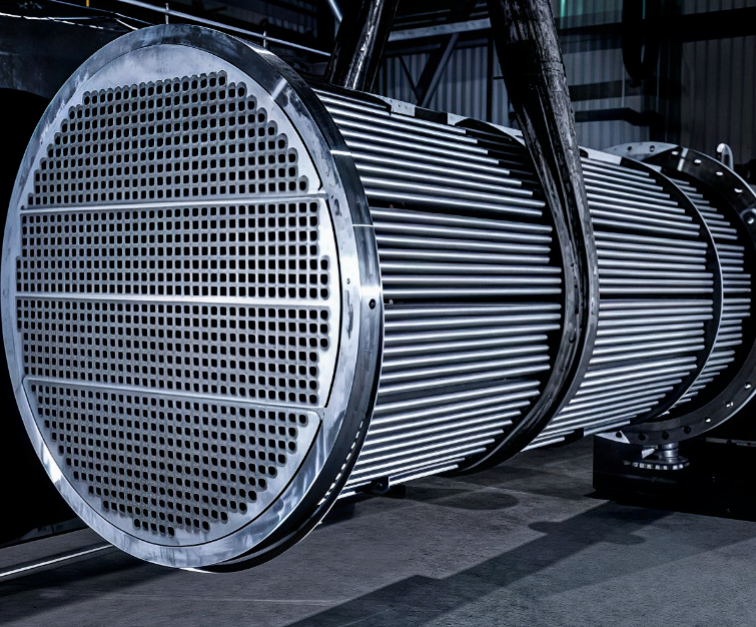
Lors de l'inspection d'extraction du faisceau d'échangeurs de chaleur, la manière dont le côté calandre est supporté et dont le flux est dirigé ont souvent un impact plus important sur le fonctionnement que les dimensions des tubes elles-mêmes.
Premièrement, il faut clarifier : quel côté a réellement besoin d'être amélioré ?
Q = K · A · Δtm. Pour augmenter le transfert de chaleur, il faut soit agrandir la surface, soit augmenter le coefficient global de transfert de chaleur.
K résulte de la somme de quatre résistances thermiques en série : la convection interne au tube, la convection externe au tube, la conduction à travers la paroi du tube et l’encrassement des deux côtés. Le côté présentant la contribution la plus importante est celui qui nécessite une amélioration.
L'erreur la plus fréquente lors du choix d'un composant est de consacrer des efforts à un aspect qui ne contrôle pas la résistance thermique totale : cela semble complexe, mais c'est inutile.
I. Modification de la surface d'échange thermique : quatre structures principales
1. Tubes filetés : Le « composant standard » pour l'amélioration des tubes externes
La définition de la norme GB/T 28713.1-2012 est claire : il s’agit d’un tube à ailettes basses intégré, fabriqué par laminage à froid circonférentiel de la surface extérieure d’un tube en acier sans soudure. Selon le tableau 1, pour un tube de 25 × 2,5 mm, le coefficient d’efficacité des ailettes η doit être compris entre 1,6 et 2,8 ; plus le pas est fin, plus ce coefficient est élevé. Le domaine d’application est également explicitement défini : ce tube est destiné aux applications où la résistance thermique totale côté calandre (incluant les résistances du film fluide et de l’encrassement) est la résistance limitante. Il n’est pas adapté aux environnements présentant une forte teneur en poussières solides ou une forte tendance au cokage côté calandre. Par conséquent, l’affirmation selon laquelle « les tubes filetés peuvent limiter l’encrassement » doit être considérée avec prudence ; la norme, en effet, délimite précisément les situations où leur utilisation est proscrite.
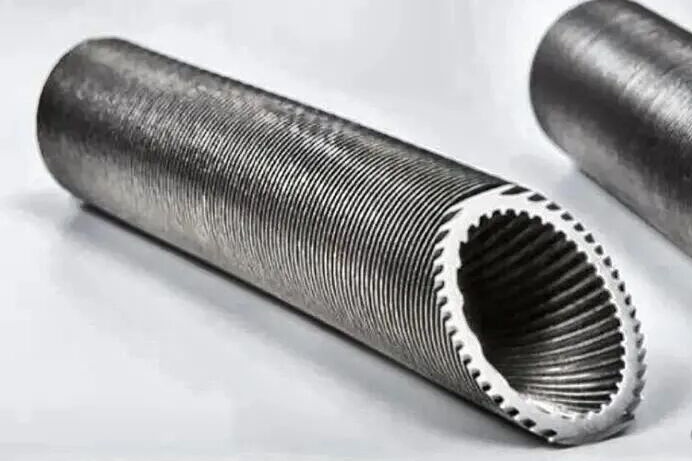
Tube à rainures spiralées laminées à froid : les ailettes externes augmentent la surface, tandis que les rainures internes perturbent la couche limite.
Le compromis réside dans la perte de charge. La clause 4.3.1.1 de la norme GB/T 151-2014 mentionne la « perte de charge admissible » parmi les conditions de conception du procédé ; avant d’adopter des tubes améliorés, assurez-vous que les marges des pompes et des ventilateurs sont calculées avec précision.
2. Inserts pour tubes : Faire levier sur le côté du tube avec un ruban adhésif torsadé
L'insertion d'un treillis métallique, d'un fil spiralé, d'ailettes ou d'un ruban torsadé dans le tube perturbe la couche limite laminaire, augmentant ainsi le coefficient de transfert thermique par convection côté tube. Lorsque la résistance thermique côté tube est prédominante, cette solution offre le meilleur rapport coût-efficacité.
Il convient toutefois de noter la position du système de normalisation. L'article 5.4.2 de la norme GB/T 151-2014 autorise l'utilisation de tubes de transfert de chaleur améliorés, mais ne mentionne que trois catégories : les tubes de forme spéciale GB/T 24590 et les tubes GB/T 28713.1, 28713.2 et 28713.3. Autrement dit, il n'existe actuellement aucune norme nationale de produit correspondant aux inserts de tubes. Leur sélection repose sur des calculs de conception et une vérification expérimentale, et il est impératif de prendre en compte la perte de charge ainsi que les coûts de nettoyage.
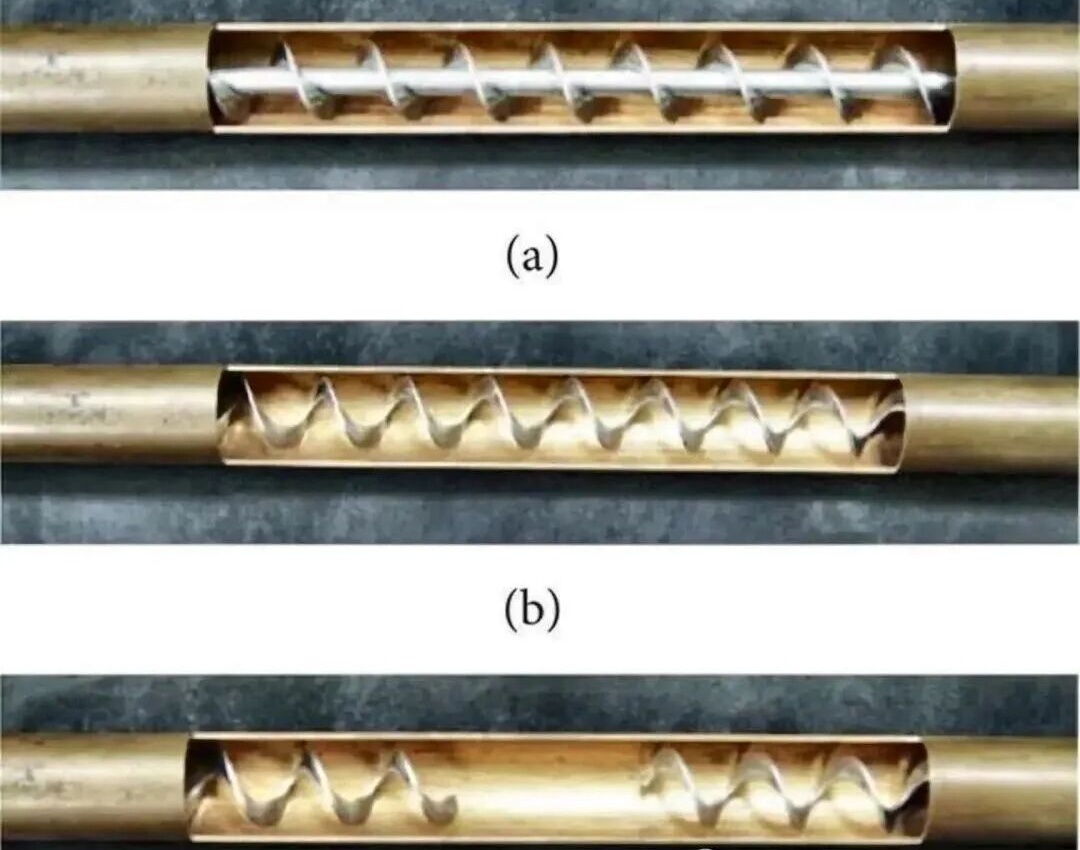
(a) Insertion interne à bande torsadée (b) Rainure spirale interne continue (c) Spirale interne discontinue — trois niveaux d'amélioration sur un seul tube
3. Déflecteurs de tiges : remplacer « obstruction » par « support »
Les chicanes segmentaires forcent le fluide côté calandre à traverser le faisceau tubulaire, assurant un transfert de chaleur élevé mais au prix d'une chute de pression importante et d'une sensibilité aux vibrations induites par l'écoulement.
Les chicanes à tiges adoptent une approche différente : quatre tiges, espacées de 90° sur la circonférence, maintiennent fermement chaque tube tout en permettant au fluide de s'écouler longitudinalement. La clause 6.8.2.6 de la norme GB/T 151-2014 autorise explicitement l'utilisation de chicanes à tiges et d'autres structures de support de chicanes. Ceci réduit la perte de charge et améliore les conditions de support.
Cependant, l'affirmation selon laquelle « les déflecteurs à tiges éliminent les problèmes de vibrations » est infondée. La clause 6.8.2.3.3 stipule que les portées non supportées ne doivent pas dépasser les limites du tableau 6-31 et qu'elles doivent être réduites en cas de pulsation du fluide. L'annexe C fournit les critères de calcul des vibrations induites par l'écoulement ; même avec des déflecteurs à tiges, aucune étape du processus de vérification ne peut être omise.
4. Chicanes hélicoïdales : Modification du régime d’écoulement
L'échangeur de chaleur à chicanes hélicoïdales est une version améliorée de l'échangeur de chaleur à calandre et tubes. Son principe repose sur la structure unique des canaux à chicanes hélicoïdales côté calandre, conçue pour optimiser l'écoulement, améliorer le transfert de chaleur et réduire les pertes de charge, ce qui le rend particulièrement adapté au chauffage du pétrole brut à haute viscosité et des fluides similaires. Le faisceau tubulaire est constitué de plusieurs chicanes sectorielles, chacune représentant environ un quart de la section transversale côté calandre, disposées en hélice continue à partir de l'entrée du fluide.
Cette structure guide le fluide caloporteur de manière continue et régulière selon une trajectoire hélicoïdale autour du centre du faisceau tubulaire, remplaçant ainsi l'écoulement transversal en « zigzag » traditionnel induit par les chicanes segmentées et l'écoulement longitudinal des échangeurs de chaleur à chicanes à barres. Selon les exigences du procédé, ce type d'échangeur est disponible en configurations à un ou deux passages caloporteurs ; le chevauchement axial des chicanes optimise le support et la distribution du flux. L'angle d'inclinaison de l'hélice (généralement compris entre 25° et 45°) est un paramètre de conception ajustable permettant d'adapter l'échangeur aux différentes conditions de fonctionnement.
L'échangeur de chaleur à chicanes hélicoïdales présente une structure flexible et est compatible avec différents types de tubes à transfert de chaleur améliorés, notamment les tubes lisses, les tubes ondulés, les tubes filetés, les tubes ondulés en spirale et les tubes ondulés intérieurement et filetés extérieurement.
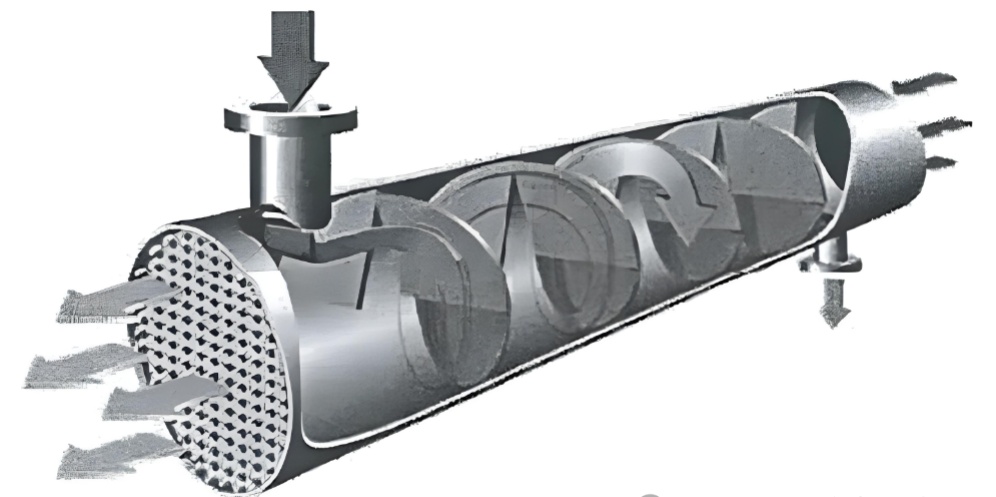
Structure interne d'un échangeur de chaleur à chicanes hélicoïdales : modification de l'état d'écoulement du fluide
5. Tubes ondulés et à soufflets : l’efficacité avant tout, les paramètres parlent d’eux-mêmes
Dotés de nervures annulaires sur leurs parois intérieure et extérieure, ces tubes optimisent simultanément les performances côté tube et côté calandre, offrant ainsi des avantages considérables pour les applications compactes. Il est impératif de respecter scrupuleusement les paramètres clés suivants :
GB/T 28713.2-2012 : Tubes ondulés en acier inoxydable austénitique ; pression nominale ≤ 4,0 MPa ; température de fonctionnement > -20℃ et < 450℃ ; épaisseur nominale du tube brut 0,6–1,2 mm ; réduction d'épaisseur de paroi ≤ 15 %.
GB/T 28713.3-2012 : Les tubes à soufflet sont classés en deux types : le type B à paroi mince (0,5–1,0 mm) et le type H à paroi épaisse (1,0–3,5 mm).
L'affirmation selon laquelle « les tubes ondulés ont une épaisseur de paroi de seulement 0,1 mm et fuient sous l'effet des vibrations » est une idée reçue très répandue. Si les tubes à paroi mince présentent effectivement des limites en matière de fatigue, la solution appropriée pour les applications à haute pression, haute température, en milieu fortement corrosif ou à vitesse d'entrée élevée consiste à choisir des tubes à soufflet de type H, ou à opter pour une structure entièrement différente.
II. Maîtrise de l'encrassement : gérer la résistance thermique invisible
L’encrassement n’est pas un phénomène imprévu qui survient seulement après le démarrage de l’exploitation ; il convient d’en tenir compte dès la conception. La norme GB/T 151-2014, article 4.3.2.2, stipule que la résistance à l’encrassement doit être déterminée conformément à l’annexe E.
La vitesse du fluide constitue la première ligne de défense. La norme HG/T 20690-2000, article 3.1.6, spécifie que la vitesse de l'eau de refroidissement en circulation côté tubes ne doit pas être inférieure à 0,9 m/s, la vitesse côté calandre ne doit pas être inférieure à 0,3 m/s et la densité de flux thermique ne doit pas dépasser 58,2 kW/m². La justification fournie dans l'explication de cet article est simple : les échangeurs de chaleur fonctionnant à une vitesse inférieure à 0,3 m/s sont systématiquement sujets à l'encrassement et à la corrosion sous dépôts.
Cela signifie-t-il que plus rapide est toujours préférable ? La même note explicative précise également : la limite supérieure doit tenir compte de l’érosion-corrosion du matériau ; « ceci est généralement pris en compte lors de la conception des équipements », et la norme ne spécifie pas de limites supplémentaires. La vitesse a un coût.
La qualité de l'eau et le traitement chimique doivent respecter les clauses 3.1.7, 3.2.1 et 3.4.1 : pour les systèmes ouverts, la résistance annuelle à l'encrassement doit être comprise entre 1,72×10⁻⁴ et 3,44×10⁻⁴ m²·K/W ; le rapport de concentration ne doit pas être inférieur à 3,0 ; les formulations chimiques doivent être déterminées sur la base de tests de simulation dynamique ou d'une expérience opérationnelle dans des conditions similaires.
Si les technologies de détartrage magnétique et électronique restent controversées, c'est précisément parce que leur efficacité dépend fortement de la qualité de l'eau et des conditions d'utilisation. Leur utilisation doit être justifiée par des résultats de vérification.
Le nettoyage doit également être encadré par des paramètres métriques. SH/T 3547-2011, Tableau 2 : taux d’élimination du tartre carbonaté ≥ 90 % ; tartre sulfaté et silicate ≥ 85 % ; rouille et boues d’huile ≥ 95 %. Le Tableau 1 stipule les taux de corrosion : acier au carbone ≤ 6 g/(m²·h), acier inoxydable ≤ 2 g/(m²·h). L’article 7.1 exige en outre la formation d’un film de passivation complet après nettoyage.
III. Choix des matériaux : ne vous concentrez pas uniquement sur la conductivité thermique
Les matériaux des tubes d'échangeur de chaleur doivent être sélectionnés conformément aux normes GB 150.2-2011 et GB/T 151-2014, article 5.4.1, la conductivité thermique étant référencée à l'annexe F. Cependant, la résistance thermique de la paroi n'est qu'un élément parmi d'autres résistances thermiques ; l'épaisseur de la paroi et les coefficients de convection des deux côtés sont généralement prépondérants.
Ce qui fait véritablement la différence, c'est la résistance à la corrosion, et elle dispose d'une norme de référence quantifiée : la norme HG/T 20690-2000, article 3.1.7, spécifie que le taux de corrosion des tubes en acier au carbone doit être inférieur à 0,10 mm/an, tandis que celui des tubes en cuivre, en alliages de cuivre et en acier inoxydable doit être inférieur à 0,005 mm/an – soit une différence de deux ordres de grandeur. Ce calcul est bien plus significatif que les légères différences de conductivité thermique.
II. Atténuation de l'encrassement : Contrôler la résistance invisible
L’encrassement n’est pas une surprise a posteriori ; il doit être pris en compte dès la conception. La clause 4.3.2.2 de la norme GB/T 151-2014 stipule que la résistance à l’encrassement doit être extraite de l’annexe E.
La vitesse est le principal facteur limitant. L'article 3.1.6 de la norme HG/T 20690-2000 exige une vitesse d'eau de refroidissement côté tubes ≥ 0,9 m/s, côté calandre ≥ 0,3 m/s et un flux thermique ≤ 58,2 kW/m². La note explicative précise que les échangeurs dont la vitesse est inférieure à 0,3 m/s présentent généralement un encrassement et une corrosion sous dépôts.
Mais une vitesse plus élevée est-elle toujours préférable ? La même note précise que la limite supérieure doit empêcher l’érosion-corrosion en fonction du matériau – un problème généralement pris en compte lors de la conception des équipements – et qu’aucune autre limite n’est donc fixée. Une vitesse plus élevée engendre des coûts.
La qualité de l'eau et les agents de traitement suivent les clauses 3.1.7, 3.2.1 et 3.4.1 : les systèmes ouverts doivent maintenir une résistance à l'encrassement entre 1,72×10⁻⁴ et 3,44×10⁻⁴ m²·K/W ; les cycles de concentration ≥3,0 ; et les formulations chimiques doivent provenir d'une simulation dynamique ou de données opérationnelles analogues.
Le détartrage magnétique et électronique reste controversé car son efficacité dépend fortement de la qualité et des conditions de l'eau. Son applicabilité doit être démontrée par vérification.
Le nettoyage exige des indicateurs quantifiables. SH/T 3547-2011, Tableau 2 : élimination du tartre carbonaté ≥ 90 % ; du tartre sulfaté/silicate ≥ 85 % ; de la rouille/boues d’huile ≥ 95 %. Le Tableau 1 limite la corrosion à ≤ 6 g/(m²·h) pour l’acier au carbone et à ≤ 2 g/(m²·h) pour l’acier inoxydable. L’article 7.1 impose la formation d’un film de passivation complet après nettoyage.
III. Choix des matériaux : au-delà de la conductivité thermique
Les matériaux des tubes sont sélectionnés conformément à la norme GB 150.2-2011 et à la clause 5.4.1 de la norme GB/T 151-2014, la conductivité étant indiquée à l'annexe F. Cependant, la résistance de la paroi n'est qu'un composant en série ; l'épaisseur de la paroi et la convection ont souvent plus d'importance.
La résistance à la corrosion constitue le principal facteur de différenciation, quantifié par la norme HG/T 20690-2000, article 3.1.7 : vitesse de corrosion de l’acier au carbone < 0,10 mm/an ; du cuivre et de l’acier inoxydable < 0,005 mm/an – soit deux ordres de grandeur d’écart. Ce facteur prime sur les faibles différences de conductivité thermique.
II. Maîtriser l'encrassement : contrôler cette résistance thermique invisible
L'encrassement n'est pas un phénomène imprévu qui se manifeste seulement après la mise en service ; il doit être pris en compte dès la conception. La norme GB/T 151-2014, article 4.3.2.2, stipule que la résistance à l'encrassement doit être conforme à l'annexe E.
La vitesse d'écoulement est le premier facteur à prendre en compte. HG/T 20690-2000, article 3.1.6 : la vitesse de l'eau de refroidissement en circulation côté tubes ne doit pas être inférieure à 0,9 m/s, côté calandre à 0,3 m/s, et le flux thermique ne doit pas dépasser 58,2 kW/m². L'explication est simple : les échangeurs de chaleur dont la vitesse est inférieure à 0,3 m/s présentent généralement un encrassement et une corrosion sous dépôts.
Alors, plus rapide est-il toujours préférable ? Cette même note précise également : la limite supérieure doit tenir compte des matériaux pour prévenir l’érosion-corrosion, « ceci est généralement déjà pris en compte lors de la conception des équipements », la norme ne fixe donc pas de limite. Aller vite a un coût.
La qualité de l'eau et les produits chimiques suivent les clauses 3.1.7, 3.2.1, 3.4.1 : pour les systèmes ouverts, la résistance annuelle à l'encrassement doit être de 1,72×10⁻⁴ à 3,44×10⁻⁴ m²·K/W ; le rapport de concentration ne doit pas être inférieur à 3,0 ; les formules chimiques doivent être définies par des tests de simulation dynamique ou par l'expérience acquise dans des conditions similaires.
Si le détartrage magnétique et électronique fait toujours l'objet de débats, c'est précisément parce que son efficacité dépend fortement de la qualité de l'eau et des conditions de travail. Son utilisation doit être étayée par des résultats de vérification.
Le nettoyage nécessite également des mesures métriques. La norme SH/T 3547-2011, tableau 2, exige un taux d'élimination des dépôts carbonatés d'au moins 90 %, des dépôts sulfatés et silicatés d'au moins 85 %, et des résidus de rouille et d'huile d'au moins 95 %. Le tableau 1 indique un taux de corrosion pour l'acier au carbone ≤ 6 g/(m²·h) et pour l'acier inoxydable ≤ 2 g/(m²·h). L'article 7.1 exige également la formation d'un film de passivation complet après nettoyage.
III. Choix des matériaux : ne vous contentez pas de regarder la conductivité thermique
Les matériaux des tubes d'échangeur de chaleur sont sélectionnés conformément aux normes GB 150.2-2011 et GB/T 151-2014, article 5.4.1, la conductivité thermique étant vérifiée dans l'annexe F. Cependant, la résistance de la paroi du tube n'est qu'un élément parmi d'autres des résistances thermiques ; l'épaisseur de la paroi et la convection des deux côtés ont généralement un impact plus important.
Ce qui fait réellement la différence, c'est la résistance à la corrosion, et il existe une norme quantifiée : la norme HG/T 20690-2000, article 3.1.7, stipule que le taux de corrosion de la paroi des tubes en acier au carbone doit être inférieur à 0,10 mm/an, et celui des tubes en cuivre, en alliages de cuivre et en acier inoxydable inférieur à 0,005 mm/an. Soit deux ordres de grandeur. Ce calcul est bien plus important que ces faibles différences de conductivité thermique.
L'amélioration du transfert de chaleur n'a jamais été aussi simple que de « maximiser le coefficient de transfert de chaleur ». C'est un exercice de compromis : surface, coefficient, encrassement, perte de charge et fiabilité – ces cinq éléments doivent être considérés ensemble.
Pour les nouvelles unités, il convient d'investir des efforts dans la structure et les matériaux dès la phase de conception ; pour les équipements existants, l'encrassement et la perte de charge doivent être évalués en premier lieu avant de décider de modifier la structure, d'effectuer un nettoyage ou d'ajuster les opérations.
La principale raison pour laquelle les échangeurs de chaleur à haut rendement ne sont pas largement utilisés dans les raffineries et les usines pétrochimiques actuelles, notamment dans les unités de raffinage du pétrole, est que les fluides tels que le pétrole brut et l'eau de circulation ont tendance à s'encrasser, ce qui nuit au transfert de chaleur et s'avère contre-productif. Pourriez-vous nous faire part de vos expériences réussies de modernisation avec des échangeurs de chaleur à haut rendement ?